-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
A minőség-ellenőrzés kulcspontjai a huzal- és kábelgyártás sodrási folyamatában
A huzal- és kábelgyártási folyamat alapvető elemeként a sodrási folyamat döntő hatással van a kábel vezetőképességére, mechanikai teherbíró képességére és átfogó élettartamára. Bár ennek a folyamatnak a működési folyamata rutinszerűnek tűnik, a részletszabályozás enyhe figyelmen kívül hagyása könnyen rejtett minőségi kockázatokhoz vezethet. Ez a cikk szisztematikusan leválogatja a legfontosabb minőség-ellenőrzési pontokat a sodrási műveletek teljes folyamatában, lefedve a folyamatvégrehajtási előírásokat és a helyszíni ellenőrzési mechanizmusokat, segítve a gyártó személyzetet a működési félreértések elkerülésében, és folyamatosan elősegítve a kábeltermékek minőségének javítását.
- Egyetlen huzalátmérő vizsgálata az online kapcsolat megkezdése előtt: Szigorúan ellenőrizze az egyetlen huzal átmérőjét, hogy megbizonyosodjon arról, hogy az egyetlen huzal átmérőjének eltérése a folyamat által meghatározott tartományon belül kell, hogy legyen, és kiküszöbölje az egyenetlen huzalátmérők okozta ellenállás-ingadozásokat vagy laza csavarodást;
2. Egyhuzalos megjelenés minőségi ellenőrzése: Az egyetlen vezeték megjelenési állapotának átfogó ellenőrzése, amely sima felületet igényel, nincs olajfolt, nincs komoly mechanikai sérülés, nincs súlyos mechanikai sérülés, nincs komoly oxidációja a rézhuzalnak, biztosítva, hogy az egyetlen vezetéken nincsenek káros hibák, és elkerülhető a huzaltörés vagy a teljesítmény romlása csavarás után;
3. Az öntőforma és a nyomókerék adaptálása és felszerelése: Válassza ki és telepítse a nyomókereket, a faformát és az acélformát a folyamatkövetelményeknek megfelelően, hogy biztosítsa, hogy a formanyílás, a nyomókerék specifikációi és a pászma specifikációi teljesen megegyeznek, elkerülve a laza sodródást vagy az egyetlen huzal karcolódását a helytelen telepítés miatt;
4. A sodrási paraméterek megfelelőségének ellenőrzése: Ellenőrizze a sodrott egyhuzalok számát, az elrendezést, a sodrási emelkedést és a sodrás irányát annak biztosítására, hogy minden paraméter szigorúan megfelel-e a folyamatszabványok követelményeinek;
5. Precíz feszültségszabályozás: Pontosan állítsa be és állítsa be a kihúzási és felvételi feszültséget annak biztosítására, hogy minden egyes zsinór feszültsége egyenletes és következetes legyen, megakadályozva, hogy az egyetlen zsinór elvékonyodjon a túlzott feszültség miatt, vagy hogy az egyetlen zsinór túl kicsi feszültség miatt ívesen megcsavarjon;
6. A huzalmag megjelenési minőségének ellenőrzése: Szigorúan ellenőrizze a huzalmag megjelenési minőségét, megkövetelve, hogy feszes és kerek legyen, ne legyenek sorja vagy éles szélei, amelyek károsíthatják a szigetelőréteget, és nincsenek dudorok vagy törött vezetékek, hogy elkerülje a hibákat, például a törést és a kidudorodást a későbbi szigetelési folyamatokban;
7. Egyhuzalos csatlakozások szabványosított vezérlése: Szigorúan ellenőrzi az egyhuzalos kötések kezelését, és hegesztést igényel; a két csatlakozás közötti távolság legalább 300 mm. Szigorúan tilos kettőnél több különálló vezetéket összecsavarni, hogy elkerüljük a törést vagy a gyenge csatlakozások miatti túlzott ellenállást;
8. A kábel minőségének precíz ellenőrzése: Szigorúan ellenőrizze a kábel minőségét, megkövetelve, hogy lapos legyen, keresztezés vagy egymásra rakás nélkül, és a kábelemelkedést a sodrott huzal méretéhez és felszívódási sebességéhez kell igazítani, hogy elkerülje a huzalmag extrudálását és deformálódását vagy beragadását a későbbi folyamatokban a kábelelrendezésben bekövetkezett zavarok miatt.
9. Berendezések üzemállapotának figyelése: A berendezés üzemeltetése során a kezelőknek szigorúan tilos engedély nélkül elhagyni a munkahelyüket. Folyamatosan ellenőrizni kell a berendezés üzemállapotát, figyelni kell a sodrott vezetékek külső átmérőjének változásaira, és haladéktalanul észlelni a berendezés rendellenes rezgéseit és zajait a berendezés meghibásodásából eredő minőségi balesetek megelőzése érdekében;
10. A forgalmi információk pontos rögzítése: Miután minden tekercs huzalmagot eltávolítottak a gépből, szabványos módon kitöltik az áramlási kártyát és a különböző jelentéseket, valamint részletesen rögzítik a termékleírásokat, a gyártási paramétereket és az ellenőrzési eredményeket, hogy a félkész termékek körforgása nyomon követhető legyen, és pontos alapot adjon a további folyamatokhoz.
Bár a sodrási folyamat csak egy része a kábelgyártásnak, összefügg a késztermék általános teljesítményével, biztonságával és megbízhatóságával. Csak a folyamatparaméterek szigorú ellenőrzésével, a működési részletek szabványosításával és a folyamatellenőrzések megerősítésével lehet csökkenteni a forrásból származó hibákat és javítani a termék stabilitását. Csak minden folyamat precíz és aprólékos elvégzésével tudunk valóban szilárd minőségi alapot teremteni a vezetékek és kábelek számára, és garantálni tudjuk az áramfelhasználás biztonságát és a termékminőséget.
-
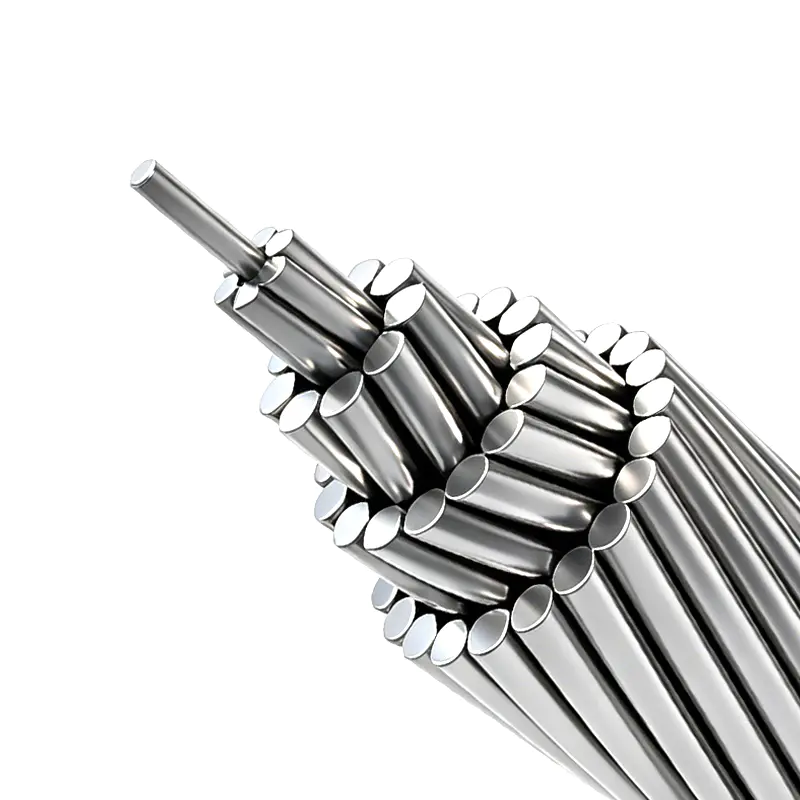
AAC, AAAC és ACSR – Alumínium és alumíniumötvözet sodort vezetők
-
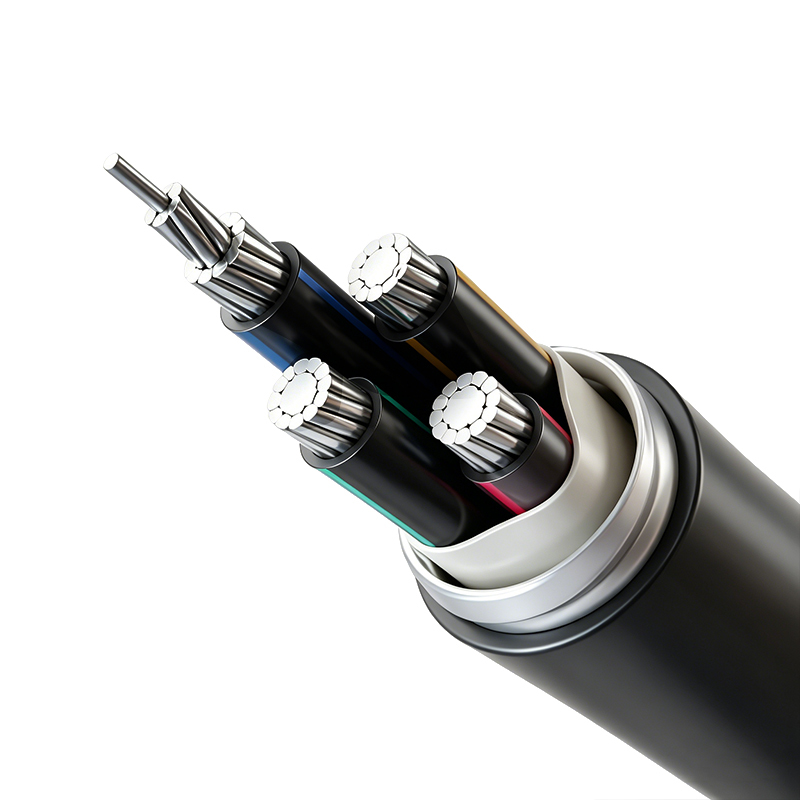
Alumíniumötvözet vezető, műanyag szigetelésű tápkábel (névleges feszültség 26/35 kV-ig)
-
Antenna szigetelt kábel (névleges feszültség 1kV, 10kV, 20kV, 35kV)
-
Tápkábel metróhoz és városi vasúti közlekedéshez (névleges feszültség 35 kV)
-
Térhálósított poliolefin (XLPO) szigetelt huzal és kábel (névleges feszültség 450/750 V és kisebb)
Szerzői jog © Wuxi Guanghuan Cable Co., Ltd. Minden jog fenntartva. Power Cables Manufacturer Electrical Wire And Cable Factory